

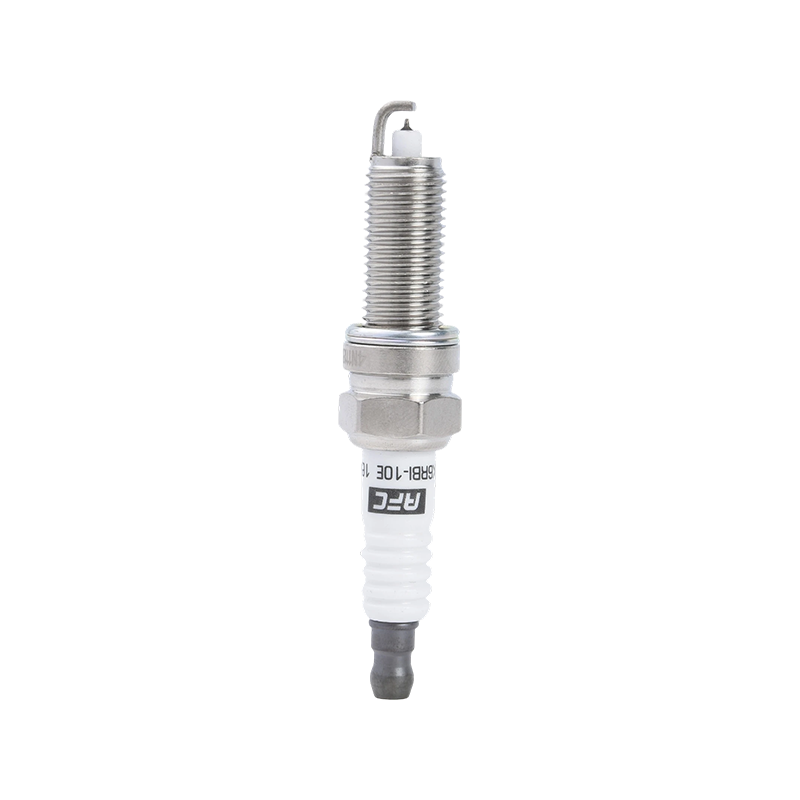
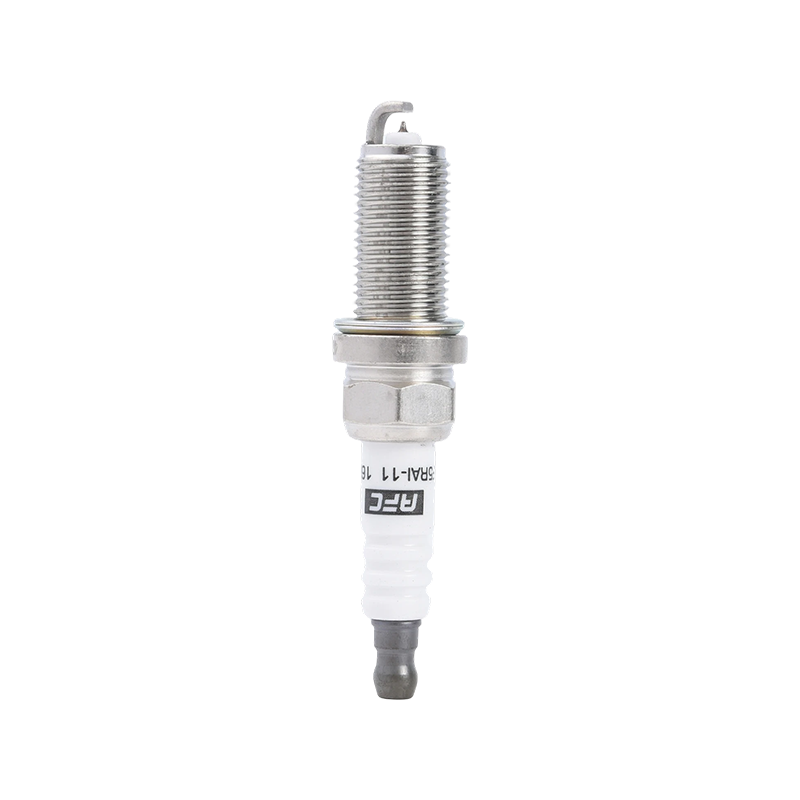
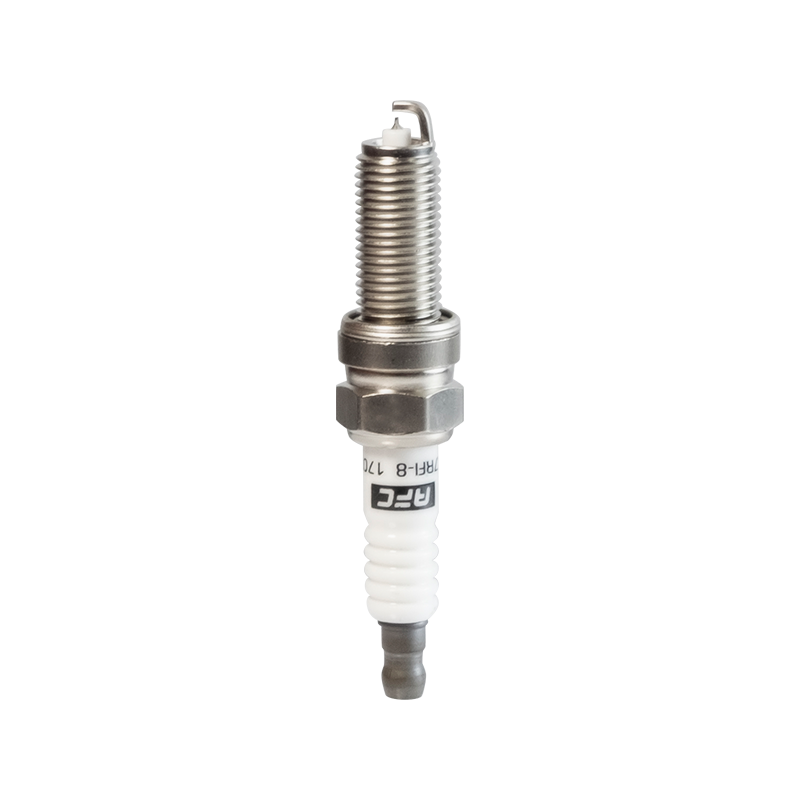
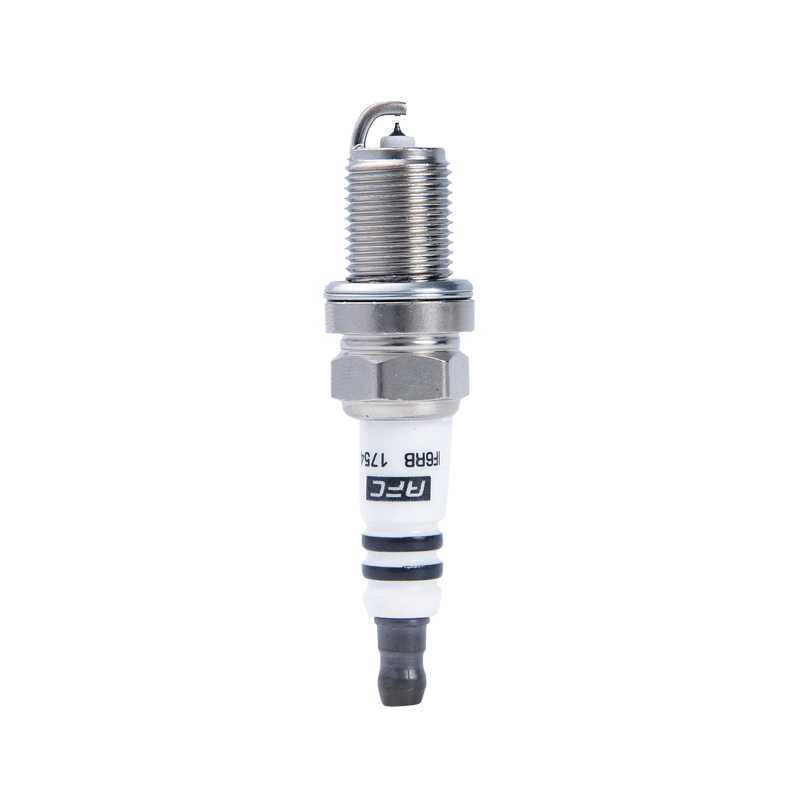
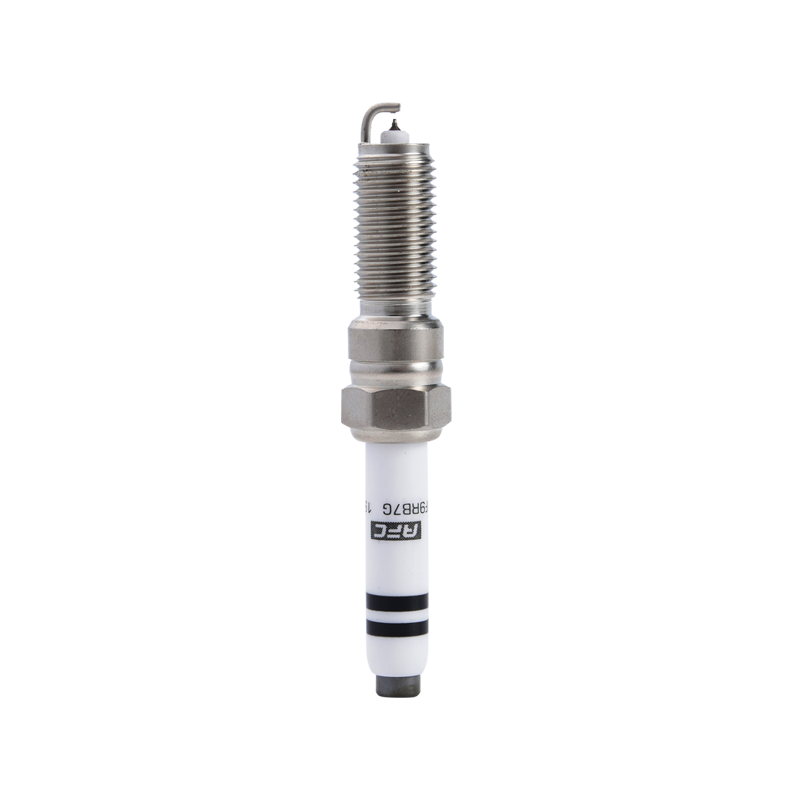
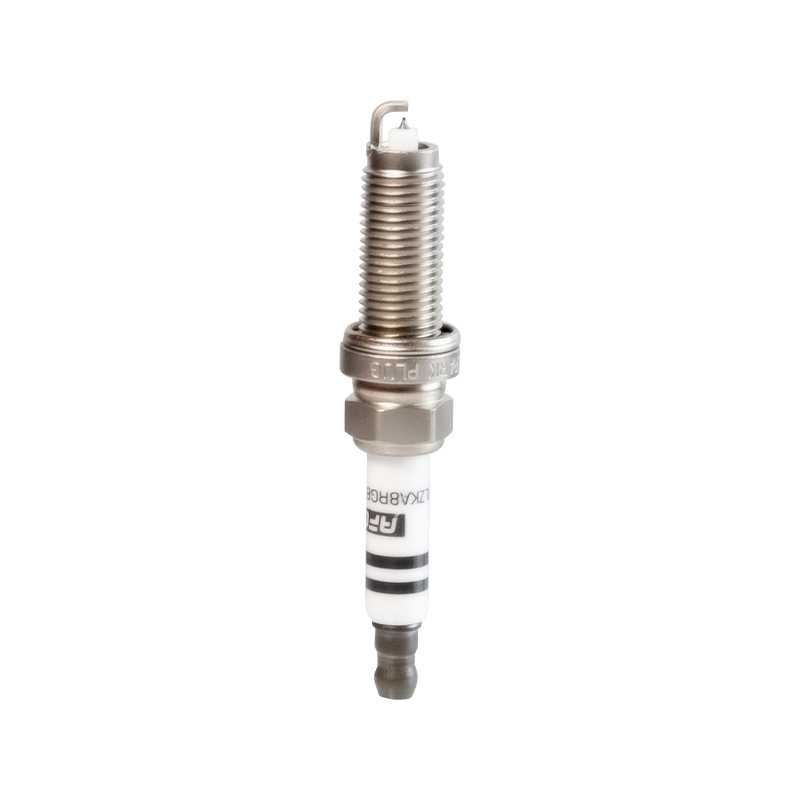
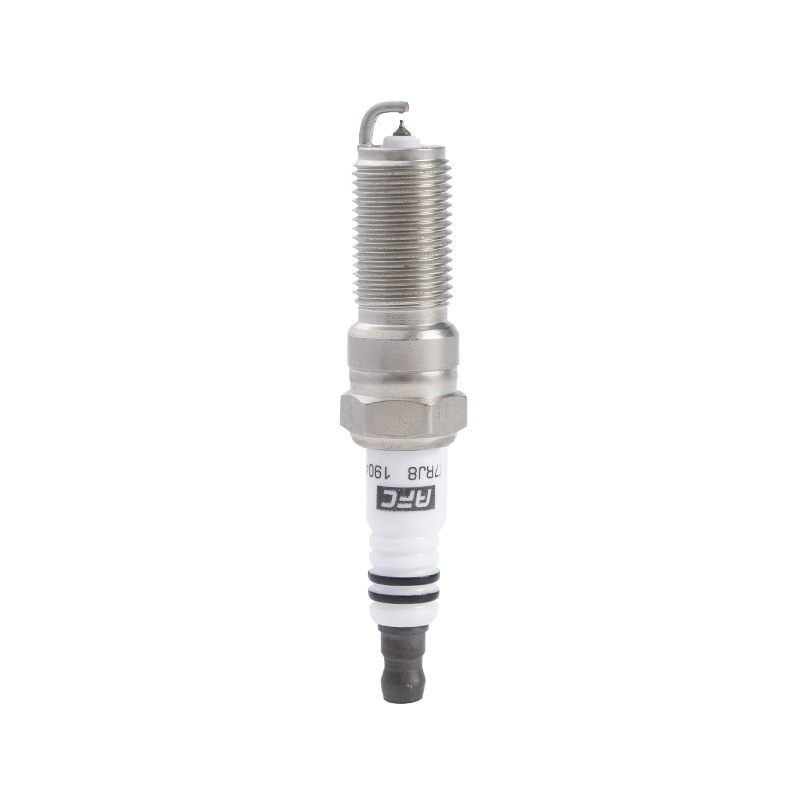
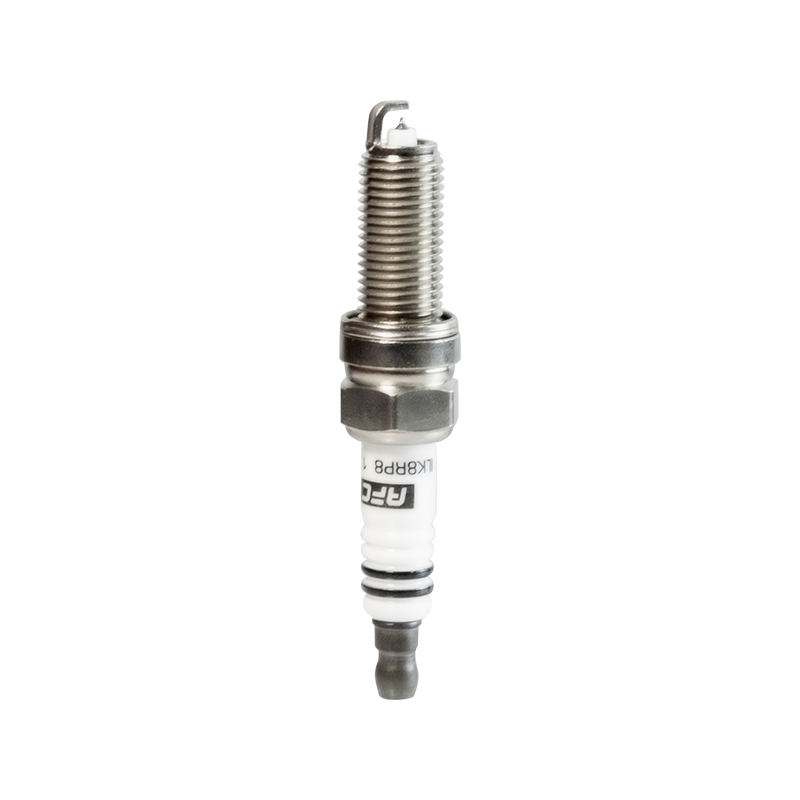
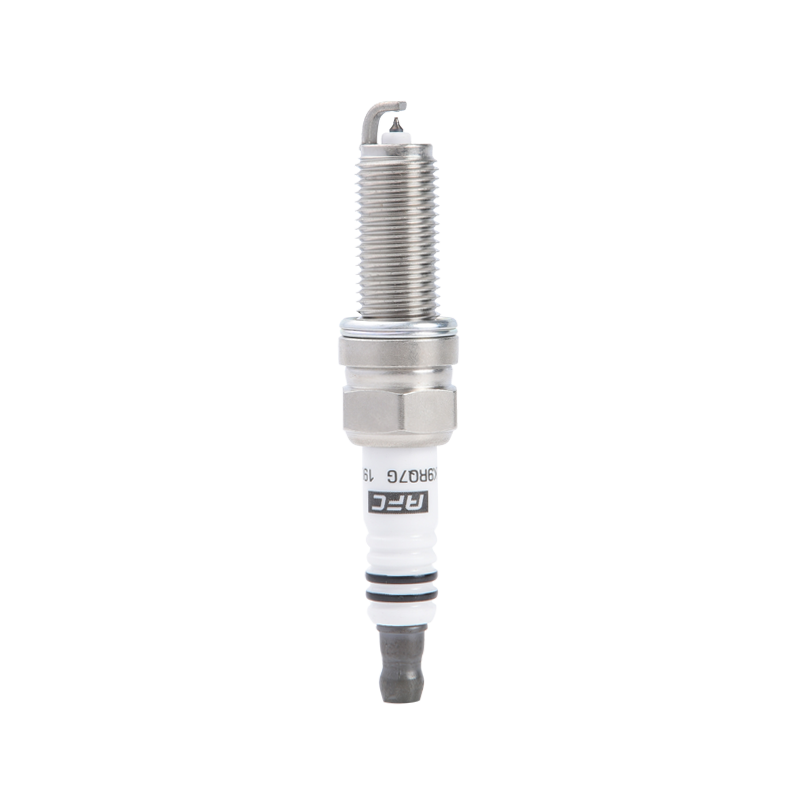
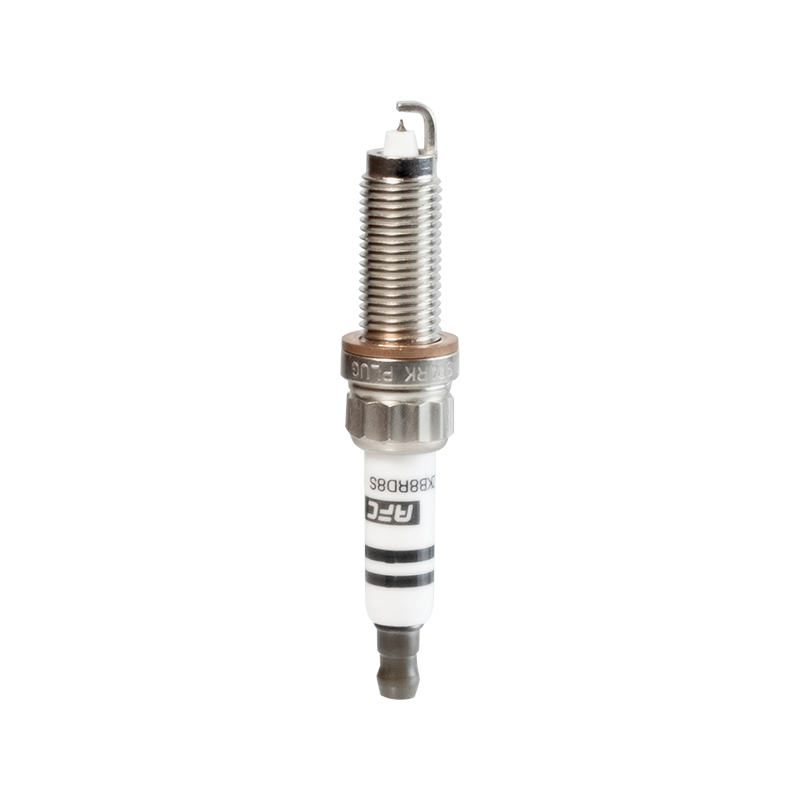
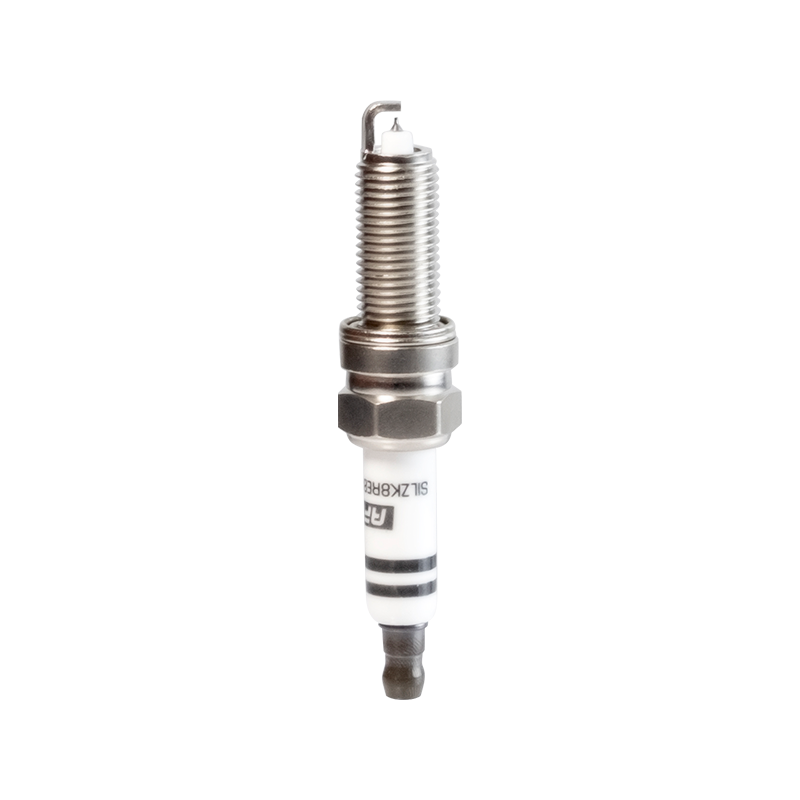
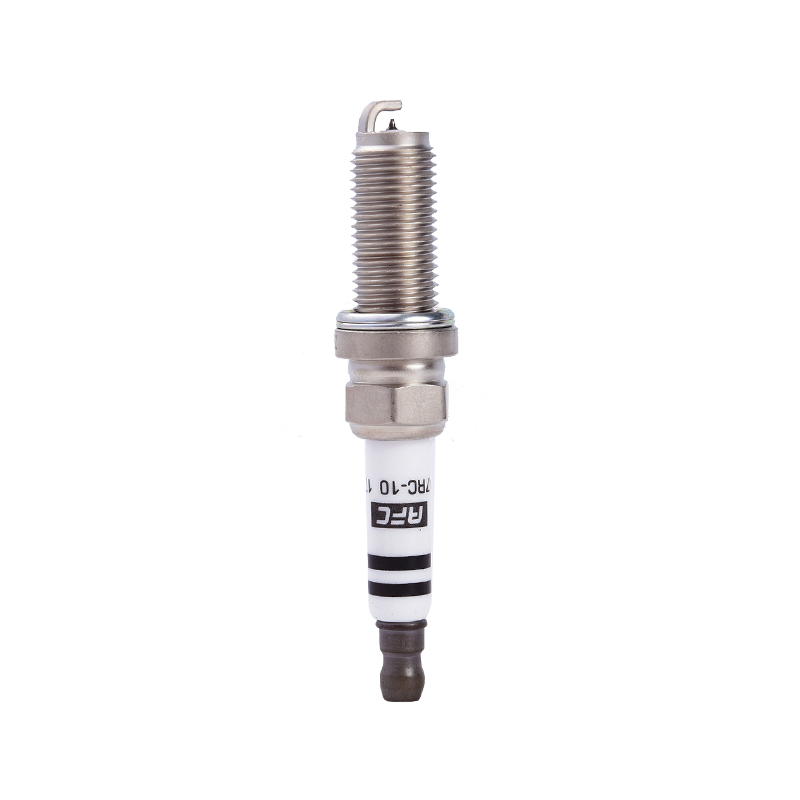

Korejská vozidla – od kompaktních sedanů po SUV s turbodmychadlem – si vydobyla celosvětovou reputaci díky přísným konstrukčním tolerancím a náročným požadavkům na zapalování. The iridiová zapalovací svíčka pro korejské vozy se stala přesnou odpovědí na tyto požadavky: součást navržená kolem ultra jemné iridiové středové elektrody, která udržuje konzistentní spalování napříč korejskými pohonnými jednotkami s vysokými otáčkami. Na rozdíl od konvenčních měděných nebo platinových alternativ poskytují iridiové svíčky ostřejší a koncentrovanější jiskru, kterou korejští OEM inženýři stále více specifikují již z továrny – díky čemuž je trh s náhradními díly a OEM iridiový segment jedním z nejrychleji se pohybujících míst v globálním průmyslu zapalovacích svíček.
Proč korejské motory tlačí zapalovací svíčky na maximum
Moderní korejské pohonné jednotky – přeplňované jednotky GDI, hybridy s Atkinsonovým cyklem a atmosféricky plněné čtyřválce s vysokou kompresí – všechny sdílejí jednu charakteristiku: zatěžují zapalovací systém více než starší konstrukce motorů. Tlaky ve válcích u přeplňovaných korejských motorů mohou překročit 200 bar během spalování, stav, při kterém dochází k rychlejšímu odlupování elektrodového materiálu z konvenčních špuntů.
Iridium má bod tání 2 446 °C — zhruba o 700 °C vyšší než platina — proto materiál přežije tyto podmínky s minimálním opotřebením elektrody. Výsledkem je stabilní energie jiskry udržovaná během servisních intervalů, které korejští výrobci automobilů často specifikují 60 000–100 000 km u iridiových zástrček oproti 30 000–40 000 km u měděných ekvivalentů.
Porovnání teploty tání materiálu elektrody (°C)
Klíčové technické parametry pro korejské iridiové zátky
Ne každá iridiová zátka vyhovuje každému korejskému motoru. Stoupání závitu, dosah, tepelný rozsah a geometrie elektrody musí přesně odpovídat konstrukci hlavy válců. Níže jsou uvedeny nejběžnější parametry specifikace, které by si kupující a mechanici měli ověřit před instalací.
| Parametr | Typický rozsah (korejský OEM) | Poznámky |
|---|---|---|
| Velikost závitu | M12 × 1,25 / M14 × 1,25 | M14 dominantní v motorech GDI |
| Zásah závitu | 19 mm / 26,5 mm | Potvrďte podle varianty motoru |
| Průměr iridiové elektrody | 0,6 mm – 0,8 mm | Jemnější hrot = nižší požadované napětí |
| Teplotní rozsah | 5 – 7 (liší se podle měřítka značky) | Motory s turbodmychadlem jsou chladnější |
| Nastavení mezery | 0,7 mm – 1,1 mm | Přednastaveno z výroby; nepřerušujte iridiové hroty |
| Servisní interval | 60 000 – 100 000 km | Liší se podle jízdních podmínek |
Jedno pravidlo, které většina mechaniků přehlíží: Nikdy znovu nevytahujte iridiovou zástrčku
Jemný iridiový hrot – často o průměru pouhých 0,6 mm – se při mechanickém namáhání mezerového nástroje zlomí. Zástrčky dorazí předem nastavené. Nesprávné nastavení mezery dokonce o 0,1 mm může odštípnout elektrodu a zanést kovové úlomky do spalovací komory.
Přeplňované korejské motory: Zvláštní problém se zapalováním
Turbodmychadlem přeplňované motory GDI, které se vyskytují v korejských crossoverech a výkonných sedanech, představily složitou výzvu se zapalováním: zvýšené plnění sání plus přímé vstřikování paliva znamená chudší, hustší směs vzduchu a paliva, která vyžaduje vyšší zápalnou energii, aby spolehlivě spalovala. Studené starty při nízkých okolních teplotách ještě zhoršují obtížnost.
Společnost NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD strávila roky vývojem technologie speciálních zapalovacích svíček s přeplňovaným turbodmychadlem speciálně pro řešení těchto podmínek. Jejich konstrukce se zaměřuje na udržení stabilní tvorby oblouku při zvýšeném tlaku ve válci a zároveň odolává zanášení usazenin, které přeplňované motory s přímým vstřikováním generují snadněji než ekvivalenty se vstřikováním z portu.
Iridium vs. Měď Plug: Performance Radar
Výroba, která podporuje nároky
V průmyslu zapalovacích svíček je mezera mezi specifikačním listem a tím, co skutečně pochází z výrobní linky, často důležitější než samotná specifikace. NINGBO ZHONGXUAN ELECTRONIC TECHNOLOGY CO., LTD provozuje standardní dílnu přesahující 12 000 metrů čtverečních s několika plně automatickými výrobními linkami – měřítko, které umožňuje dostatečně přesné řízení procesu, aby udrželo submilimetrové tolerance, které práce iridiové elektrody vyžaduje.
Jejich přijetí vyspělá japonská technologie studeného těsnění a galvanizační procesy stojí za zmínku v kontextu korejské montáže automobilů: korejští OEM historicky hodně čerpali z japonských výrobních norem, takže svíčky vyrobené s podobnou procesní disciplínou mají tendenci se spolehlivěji integrovat do zapalovacích systémů těchto vozidel. Poniklovaná povrchová úprava skořepiny také chrání před korozí závitu, se kterou se korejští majitelé automobilů v severních klimatických podmínkách běžně setkávají při výměně zástrčky s vysokým kilometrovým nájezdem.
Velikost výrobní dílny: Kontext odvětví (m2)
Procesní schopnosti, které se přímo promítají do kvality produktu
- Plně automatické výrobní linky snižují odchylky při manipulaci s lidmi při svařování iridiovým hrotem – montážní krok s největší náchylností k poruchám
- Technologie studeného těsnění převzatá z japonské výrobní tradice zajišťuje, že spoj keramického izolátoru a pláště zůstává plynotěsný i při tepelném cyklování
- nikl plating on the shell delivers corrosion resistance appropriate for Korean car service intervals of 60,000 km and beyond
- Více kompletních automatických linek umožňuje konzistentní objem výstupu – kritický pro dodavatelské vztahy na úrovni OEM
Životnost opotřebení elektrody: Iridium vs. konvenční
Eroze elektrody je primárním způsobem degradace u všech zapalovacích svíček. Jak se střední elektroda opotřebovává, zvyšuje se napětí potřebné k odpálení zástrčky, což vede k vynechání zapalování a hrubému chodu. Níže uvedená tabulka znázorňuje relativní trajektorii opotřebení během životnosti 100 000 km.
Ilustrativní rychlost růstu elektrodové mezery – směrové srovnání založené na publikovaných rychlostech eroze materiálu pro každý typ elektrody.